
Le tecnologie e i parametri di processo per ottenere trattamenti termici uniformi e affidabili su componenti di grandi dimensioni
La tempra a induzione di componenti di grandi dimensioni, come anelli, cuscinetti e alberi di grandi dimensioni, presenta sfide tecniche specifiche legate al controllo della temperatura, alla profondità di trattamento e all’uniformità delle proprietà meccaniche.
In queste applicazioni, la qualità del trattamento non dipende soltanto dalla capacità dell’impianto di trasferire potenza e riscaldare il componente, ma anche dalla gestione delle diverse variabili che intervengono nel processo.
Il risultato nasce dal controllo integrato di fenomeni elettromagnetici, termici, metallurgici e meccanici e, soprattutto, dalla conoscenza necessaria per trasformarli in un processo industriale stabile.
Frequenza, densità di potenza, geometria e posizionamento dell’induttore, velocità di scansione, ciclo termico e raffreddamento devono essere definiti e coordinati per ottenere temperatura di austenitizzazione, profondità efficace e durezza conformi lungo tutta la zona trattata.
È in questa integrazione tra tecnologia, controllo e competenza applicativa che si costruisce un processo realmente efficace.
Quando le dimensioni del componente crescono, cresce anche il valore del componente
Nel trattamento termico dei componenti di grandi dimensioni non aumenta soltanto la complessità tecnica del processo: cresce anche il valore economico del pezzo e l’impatto di eventuali difetti.
Un cuscinetto per turbina eolica, una ralla di rotazione per una gru portuale o un anello destinato a una macchina mineraria rappresentano componenti ad alto valore aggiunto, spesso caratterizzati da tempi produttivi lunghi, logistica complessa e costi di sostituzione elevati.
In questo contesto, il trattamento termico non può essere considerato una semplice fase produttiva, ma diventa un passaggio determinante per garantire affidabilità e prestazioni nel lungo periodo. Una non conformità rilevata dopo l’assemblaggio o durante il funzionamento può tradursi in costosi interventi di manutenzione, fermo impianto e riduzione della vita utile del sistema.
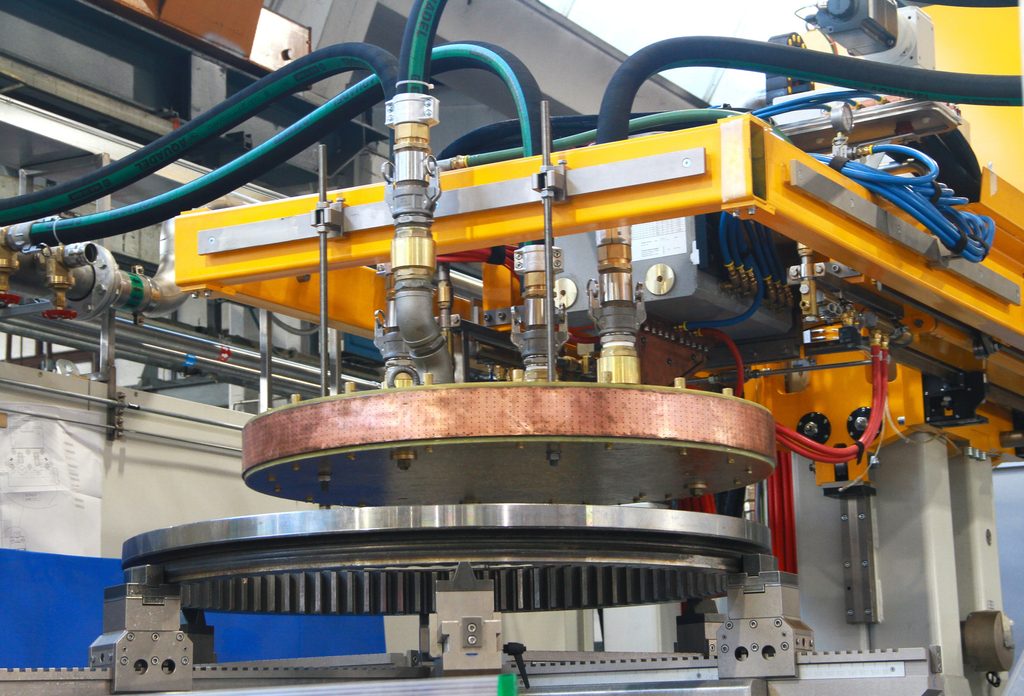
Per questo motivo, nelle applicazioni più critiche non conta soltanto la tecnologia utilizzata, ma anche la capacità di definire e controllare ogni parametro del processo, dalla progettazione dell’induttore alla strategia di riscaldo e raffreddamento, per ottenere risultati costanti anche su componenti di diversi metri di diametro. Le soluzioni SAET consentono, ad esempio, di trattare anelli fino a 10,5 metri di diametro, un dato che permette di comprendere concretamente la scala e la complessità di queste applicazioni.
Quali sono le principali sfide nella tempra a induzione di grandi componenti?
A differenza dei componenti di piccole e medie dimensioni, le masse elevate e le geometrie complesse rendono più difficile ottenere:
- distribuzione uniforme della temperatura;
- profondità di trattamento costante;
- assenza di surriscaldamenti localizzati;
- proprietà meccaniche uniformi lungo tutta la superficie;
- tempi ciclo competitivi;
- costi energetici
Anche piccole variazioni possono compromettere la qualità finale del componente o ridurne la vita utile in esercizio.
Tra tutte queste variabili, il controllo della temperatura lungo l’intera superficie del componente rappresenta uno degli aspetti più complessi e determinanti.
La sfida dell’uniformità termica nella tempra a induzione
L’uniformità termica rappresenta uno degli aspetti più critici nella tempra a induzione di componenti di grandi dimensioni. Nei grandi cuscinetti e nelle corone di orientamento utilizzate nell’industria eolica, infatti, una distribuzione non omogenea della temperatura lungo la superficie trattata può determinare differenze nella durezza, nella profondità efficace di tempra e nella distribuzione delle tensioni residue.
Anche variazioni termiche apparentemente limitate possono compromettere l’omogeneità della microstruttura e delle proprietà meccaniche del componente, aumentando il rischio di:
- Usura accelerata, soprattutto nelle zone maggiormente sollecitate dal contatto volvente;
- Concentrazione delle sollecitazioni, dovuta a differenze nelle caratteristiche delle aree trattate;
- Innesco di cricche, che possono compromettere l’integrità del componente;
- Riduzione della vita a fatica, con possibili conseguenze sull’affidabilità nel lungo periodo.
La sfida consiste quindi nel controllare la distribuzione dell’energia e mantenere un riscaldamento uniforme lungo l’intera area da trattare, tenendo conto delle variazioni geometriche e delle masse coinvolte. Un controllo accurato del ciclo termico è fondamentale per ottenere risultati ripetibili e proprietà metallurgiche conformi alle specifiche richieste.
Eliminare le “soft zones”: la sfida dei grandi anelli
Durante la tempra a scansione di un anello completo esiste un punto particolarmente critico: quello in cui il trattamento termina e si ricongiunge con il punto iniziale.
Nei processi convenzionali questa zona può presentare caratteristiche metallurgiche differenti rispetto al resto della pista, generando la cosiddetta soft zone, ovvero una regione con durezza inferiore e prestazioni meccaniche non uniformi.
Per componenti destinati a turbine eoliche, gru o escavatori di grandi dimensioni, una zona di questo tipo può diventare il punto preferenziale per l’innesco di usura o fenomeni di fatica.
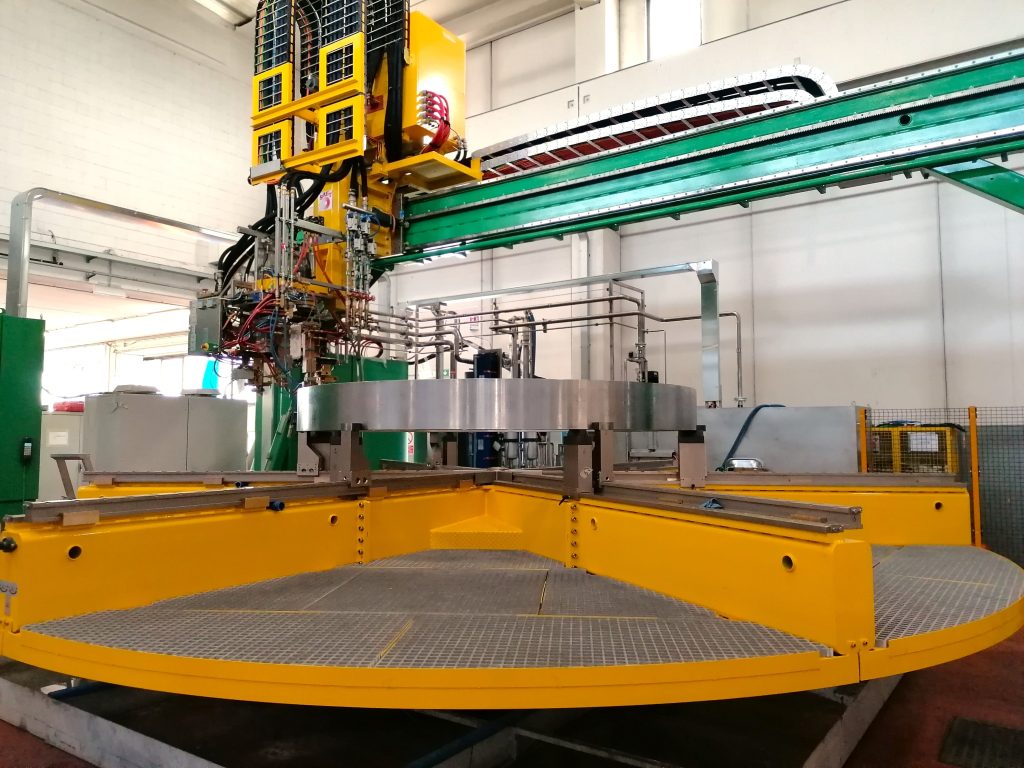
Per superare questa criticità, SAET ha sviluppato una tecnologia di tempra seamless che utilizza teste di riscaldo indipendenti in movimento coordinato lungo la circonferenza del componente. L’obiettivo è ottenere una continuità metallurgica lungo l’intera pista, e la riduzione delle differenze di durezza tra l’inizio e la fine del trattamento ottimizzando il processo di tempra.
L’eliminazione delle soft zones non dipende esclusivamente dalla configurazione meccanica della macchina, ma dalla corretta integrazione tra frequenza, distribuzione della potenza, geometria degli induttori, velocità di scansione e strategia di raffreddamento. È proprio in questa combinazione di competenze che risiede il valore dell’esperienza applicativa maturata in Saet nel trattamento di grandi anelli e cuscinetti.
Potenza e frequenza nella tempra a induzione: come influenzano il trattamento
Nei componenti di grandi dimensioni non basta aumentare la potenza disponibile.
La selezione della frequenza influenza direttamente:
- profondità di riscaldo;
- distribuzione della temperatura;
- velocità di processo;
- efficienza energetica.
Per applicazioni che richiedono elevate profondità di trattamento, come grandi cuscinetti e slewing rings, vengono frequentemente utilizzate basse frequenze, che permettono una maggiore penetrazione del calore all’interno del materiale.
Nelle applicazioni per grandi cuscinetti e slewing rings, non è sufficiente ottenere una durezza superficiale elevata. È spesso necessario raggiungere profondità di tempra significative, in grado di sopportare carichi elevati e condizioni operative severe mantenendo al contempo una buona tenacità del nucleo.
La progettazione dell’induttore fa la differenza
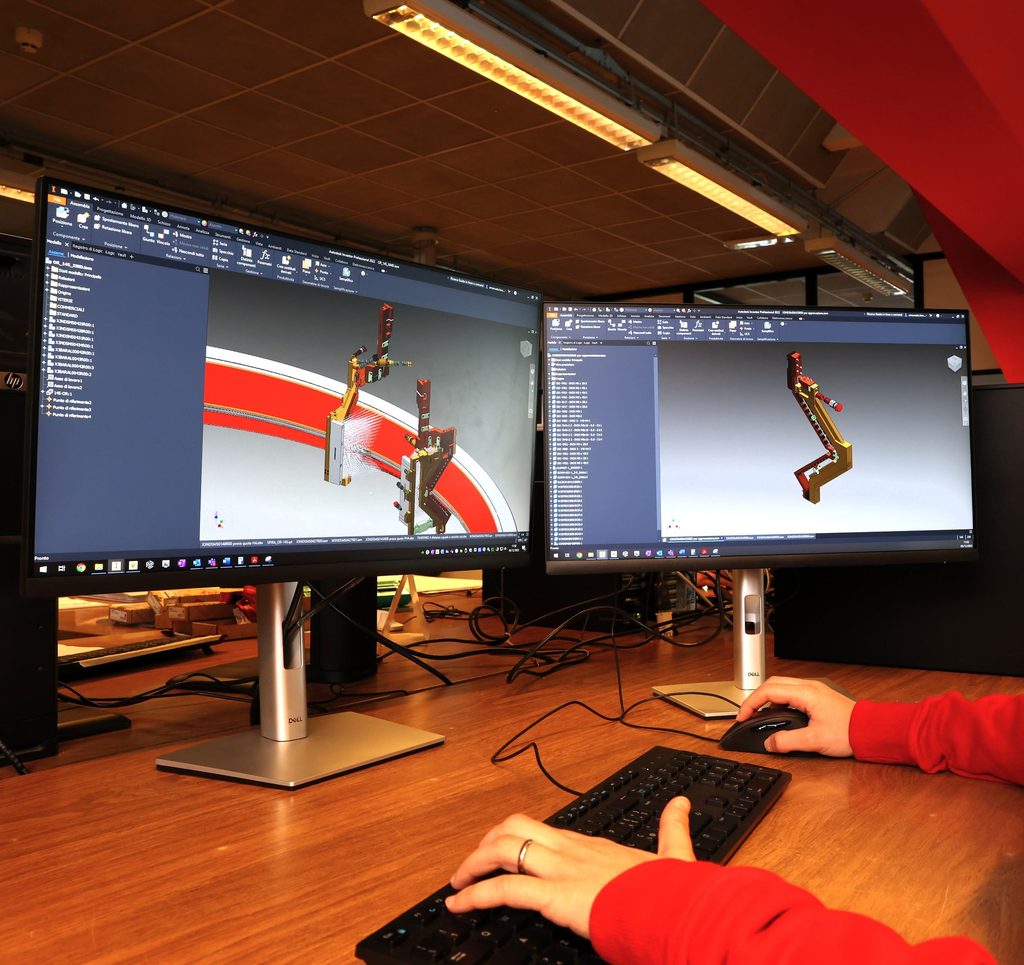
Ogni componente richiede un induttore specificamente progettato.
La progettazione deve considerare:
- geometria del pezzo;
- materiale;
- profondità richiesta;
- zona da trattare;
- velocità di avanzamento;
- distanza induttore-pezzo.
Nel caso di anelli e cuscinetti di grandi dimensioni, anche variazioni minime del traferro possono influenzare significativamente la distribuzione del campo magnetico e quindi il risultato finale del trattamento.
Nei componenti di grandi dimensioni non esistono soluzioni universali. Geometria del pezzo, acciaio utilizzato, profondità richiesta e condizioni operative rendono necessario sviluppare una strategia di trattamento dedicata per ogni applicazione.
Per questo motivo la tecnologia rappresenta solo una parte della soluzione: altrettanto importante è la capacità di sviluppare, testare e validare il processo in funzione delle specifiche esigenze applicative. È proprio in questo ambito che l’esperienza di SAET assume un ruolo determinante.
Controllo del processo e ripetibilità
Con componenti destinati a settori strategici come eolico, mining e movimento terra, la ripetibilità del processo non è negoziabile.
I moderni impianti a induzione integrano il controllo automatico di parametri quali:
- potenza;
- frequenza;
- velocità di scansione;
- temperatura;
- raffreddamento;
- posizione degli induttori.
L’obiettivo è garantire risultati costanti anche su componenti di diversi metri di diametro.
Applicazioni industriali della tempra a induzione
La tempra a induzione di componenti di grandi dimensioni trova applicazione in diversi settori industriali, dove è necessario garantire elevata durezza superficiale, resistenza all’usura e affidabilità anche in presenza di carichi e sollecitazioni importanti. Tra le principali applicazioni rientrano grandi cuscinetti, corone di rotazione, alberi di trasmissione e componenti destinati a macchinari industriali pesanti.
Grandi cuscinetti per turbine eoliche
I grandi cuscinetti di orientamento utilizzati nelle turbine eoliche possono raggiungere diversi metri di diametro e devono garantire prestazioni affidabili nel lungo periodo, operando in condizioni ambientali severe e sotto carichi variabili.
In queste applicazioni, la tempra a induzione delle piste dei cuscinetti consente di ottenere:
- Elevata durezza superficiale e resistenza all’usura;
- Profondità di tempra adeguate alle condizioni di esercizio;
- Un nucleo tenace, in grado di sopportare le sollecitazioni meccaniche;
- Deformazioni contenute grazie al riscaldamento localizzato delle zone da trattare;
- La possibilità di limitare il consumo energetico rispetto a processi che richiedono il riscaldamento dell’intero componente.
Le soluzioni sviluppate da SAET per grandi anelli e cuscinetti permettono inoltre di controllare automaticamente i parametri di processo e ottenere trattamenti uniformi lungo l’intera circonferenza, un requisito particolarmente importante per l’affidabilità di questi componenti.
Corone e slewing rings
Corone e slewing rings sono utilizzate in macchinari industriali come escavatori, gru, attrezzature minerarie e impianti eolici, dove devono sopportare carichi elevati e movimenti di rotazione.
La tempra a induzione consente di trattare le superfici soggette a usura e sollecitazioni, con particolare attenzione all’uniformità della durezza e alla continuità del trattamento lungo la circonferenza. Questi aspetti sono fondamentali per ridurre il rischio di zone con caratteristiche meccaniche non omogenee che potrebbero compromettere l’affidabilità del componente.
Alberi di grandi dimensioni
Gli alberi di trasmissione di grandi dimensioni, impiegati in macchinari industriali, agricoli e per il movimento terra, possono richiedere trattamenti localizzati nelle aree maggiormente soggette a usura e fatica.
Il riscaldamento selettivo mediante induzione, seguito dal raffreddamento previsto dal ciclo di tempra, permette di intervenire sulle zone interessate senza sottoporre necessariamente l’intero componente al trattamento termico, preservando le caratteristiche delle parti non trattate.
Componenti per il settore minerario e le macchine industriali
Nel settore minerario e nelle applicazioni heavy machinery, i componenti meccanici sono spesso sottoposti a elevate sollecitazioni, abrasione e cicli operativi continui.
La tempra a induzione permette di aumentare la durezza e la resistenza all’usura delle superfici trattate, mantenendo le caratteristiche di tenacità richieste al resto del componente. La possibilità di concentrare il trattamento nelle aree maggiormente sollecitate rappresenta un vantaggio nelle applicazioni che richiedono robustezza strutturale e affidabilità nel tempo.
L’esperienza SAET nella tempra a induzione di componenti di grandi dimensioni
La tempra a induzione di componenti di grandi dimensioni richiede un approccio integrato che combina competenze metallurgiche, progettazione degli induttori e controllo dei parametri di processo. Grazie alla propria esperienza applicativa, SAET Induction sviluppa soluzioni dedicate al trattamento di grandi anelli, cuscinetti e componenti industriali complessi, anche per applicazioni che coinvolgono anelli con diametri superiori ai 10 metri.
Le strategie di tempra vengono definite in funzione delle caratteristiche del componente e delle specifiche esigenze produttive, con particolare attenzione all’uniformità e alla ripetibilità dei risultati.
Contatta il team tecnico per approfondire le soluzioni disponibili o valutare un’applicazione specifica.