
Tempra a induzione e rinvenimento: due trattamenti complementari
Nel trattamento termico a induzione, tempra e rinvenimento non sono semplicemente due processi consecutivi: sono due fasi complementari che permettono di progettare il comportamento finale del componente
La tempra a induzione consente di ottenere uno strato superficiale indurito, generalmente martensitico, nelle zone sottoposte a usura, contatto o sollecitazioni cicliche. Il rinvenimento a induzione, eseguito successivamente a temperatura inferiore rispetto alla tempra, aiuta a ridurre la fragilità della martensite appena formata e a migliorare la stabilità del risultato.
Insieme i due processi permettono di trovare il compromesso più adatto tra durezza superficiale, tenacità, resistenza a fatica, controllo delle deformazioni e durata in esercizio.
Cos’è la tempra a induzione?
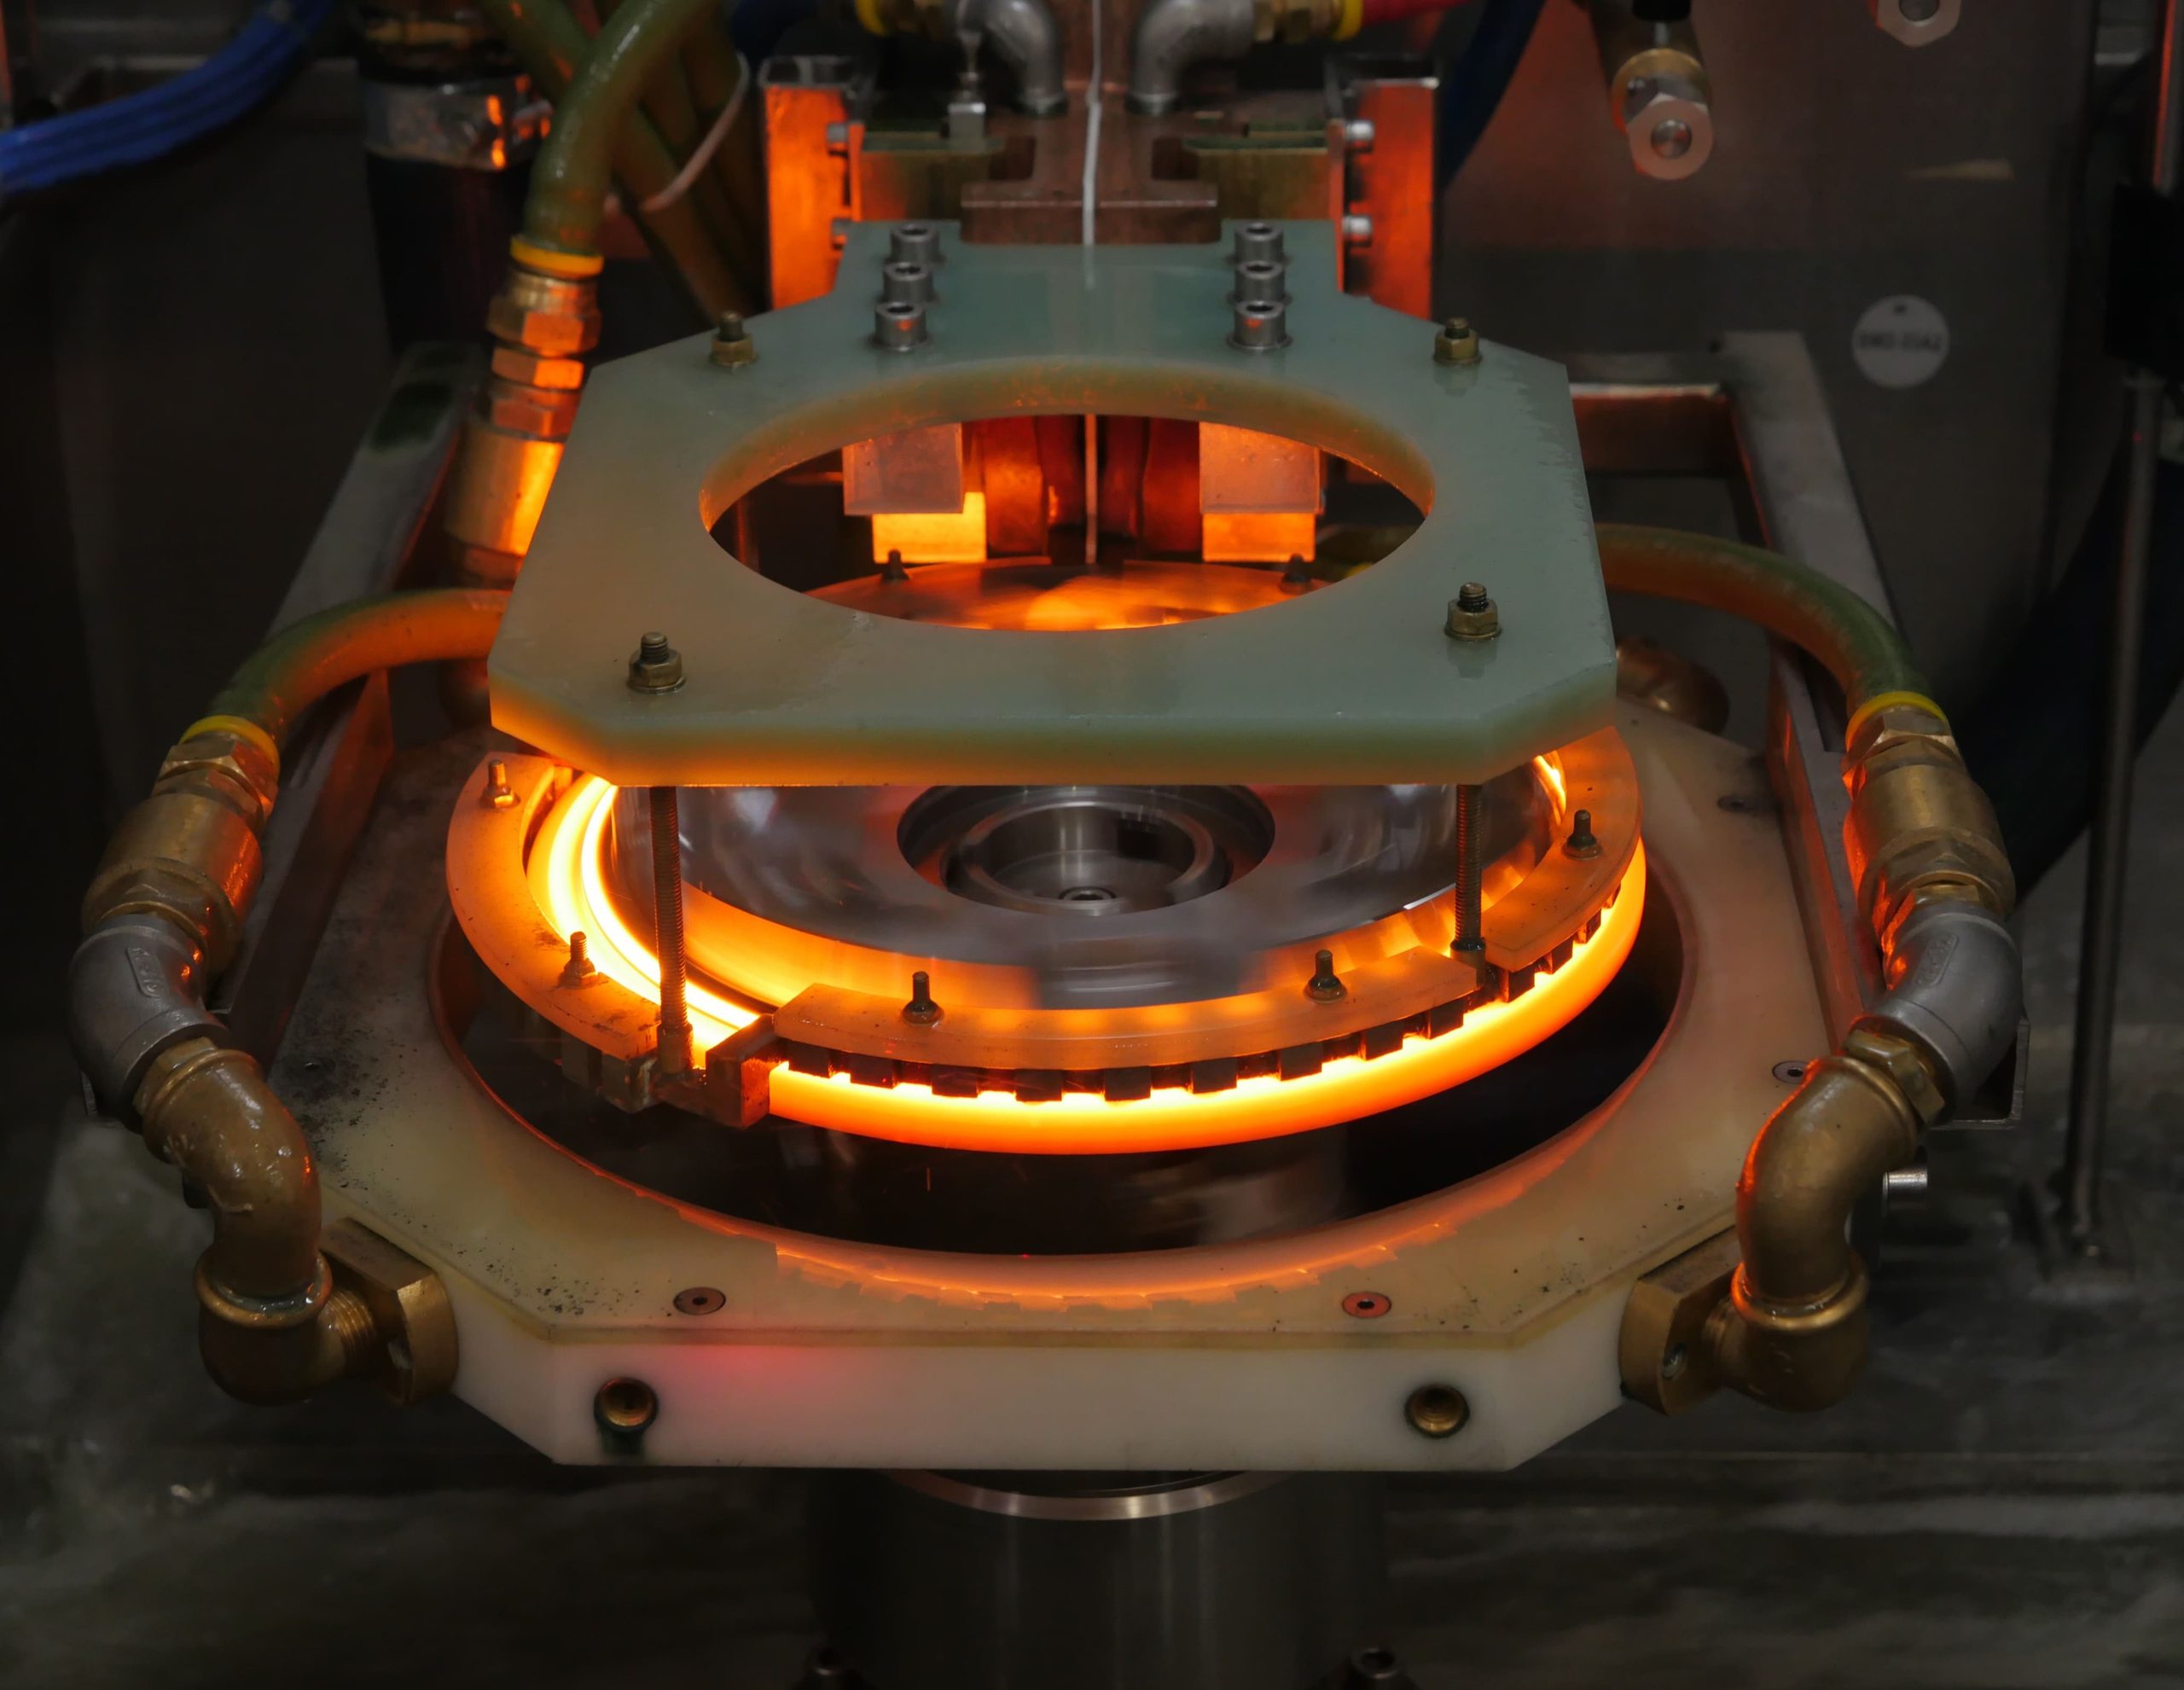
La tempra a induzione è un trattamento termico localizzato applicato ad acciai temprabili. Il riscaldamento viene generato direttamente nel pezzo tramite induzione elettromagnetica e concentrato sulle aree che devono acquisire maggiore durezza.
La zona interessata viene portata nel campo di austenitizzazione e quindi raffreddata rapidamente. Se il materiale e il ciclo sono correttamente definiti, nello strato trattato si forma martensite, una microstruttura dura e resistente all’usura, ma anche più sensibile a fragilità e tensioni residue rispetto alla condizione iniziale.
Il vantaggio dell’induzione è la selettività: è possibile trattare piste, denti, diametri, spalle o profili specifici, limitando il riscaldamento del resto del componente. Questo aiuta a controllare profondità temprata, deformazioni e tempi ciclo, soprattutto in produzioni ripetitive.
Cos’è il rinvenimento a induzione?
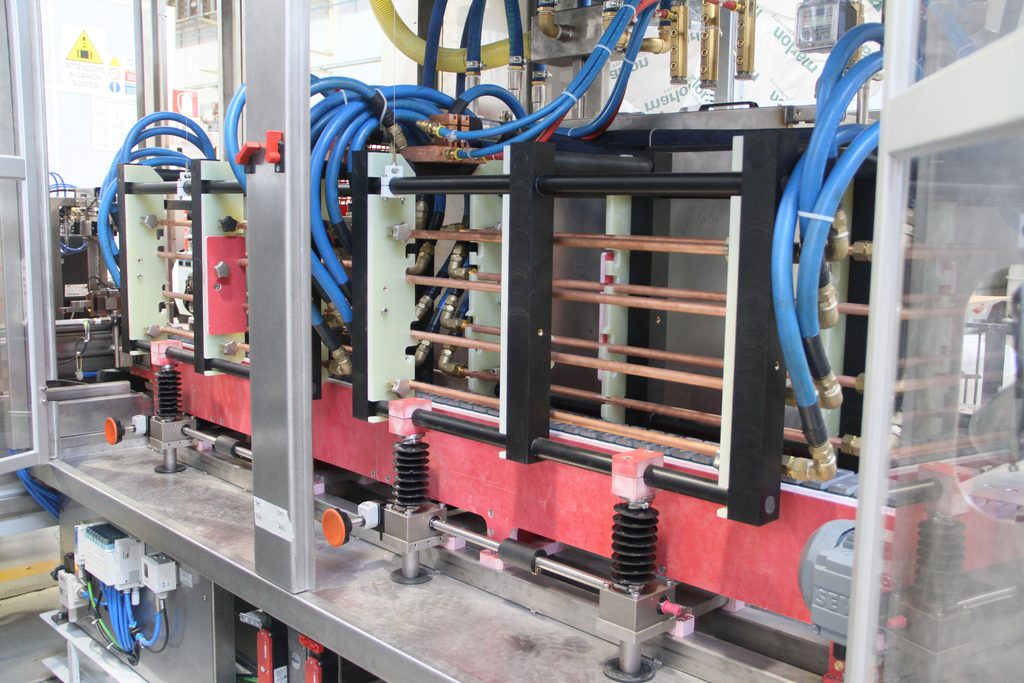
Il rinvenimento a induzione è un trattamento subcritico che normalmente segue la tempra. Il componente viene riscaldato a una temperatura inferiore a quella di austenitizzazione, con l’obiettivo di ridurre parte delle tensioni residue e rendere la martensite temprata più stabile e meno fragile.
Il rinvenimento comporta in genere una riduzione controllata della durezza massima, ma può migliorare tenacità, duttilità e comportamento a fatica. Il risultato dipende da materiale, temperatura, tempo, profondità temprata e distribuzione termica effettiva.
Il suo valore non è “ammorbidire” il pezzo, ma completare la tempra: conservare la durezza utile e rendere il componente più adatto alle condizioni operative reali.
Perché un componente molto duro non è necessariamente un buon componente?
Quando si parla di trattamenti termici, è facile pensare che una maggiore durezza corrisponda automaticamente a prestazioni migliori. In realtà, una durezza elevata è utile solo se è coerente con la geometria, il materiale e il tipo di sollecitazione a cui il componente sarà sottoposto.
Un componente estremamente duro può infatti diventare eccessivamente fragile. Un ingranaggio, un albero o un giunto sottoposto a carichi dinamici, urti o cicli ripetitivi di lavoro deve essere in grado non solo di resistere all’usura, ma anche di assorbire le sollecitazioni senza rompersi.
La tempra a induzione può creare uno strato superficiale molto resistente all’usura. Tuttavia, una della martensite non rinvenuta può essere fragile, più sensibile agli intagli e caratterizzata da tensioni residue che devono essere gestite con attenzione.
Per questo motivo, il vero obiettivo non è ottenere il componente più duro possibile, ma il componente più adatto alla sua applicazione.
Un componente destinato a una trasmissione automobilistica, un cuscinetto di grandi dimensioni o componente soggetto a fatica ciclica non richiedono lo stesso profilo di trattamento. In ogni caso, la sfida consiste nel definire il corretto equilibrio tra durezza superficiale, profondità efficace, tenacità, resistenza a fatica e stabilità dimensionale.
Ed è proprio qui che il rinvenimento assume un ruolo fondamentale.
Ottenere durezza è semplice. Ottenere il giusto equilibrio richiede esperienza.
Dal punto di vista metallurgico, tempra e rinvenimento sono trattamenti distinti. Nella pratica industriale, però, devono essere progettati come un ciclo unico, perché il risultato finale dipende dall’interazione tra riscaldamento, trasformazione microstrutturale, raffreddamento e successivo rinvenimento.
La tempra crea lo strato duro necessario per resistere all’usura e ai carichi di contatto. Il rinvenimento riduce parte della fragilità e delle tensioni residue, mantenendo per quanto possibile i benefici della tempra. Solo la corretta combinazione dei due processi consente di ottenere componenti affidabili nel lungo periodo.
La scelta dei parametri non può essere standardizzata. Materiali differenti, geometrie differenti e requisiti applicativi differenti richiedono strategie di trattamento diverse.
Occorre definire con precisione:
- la profondità di tempra richiesta;
- il livello di durezza superficiale desiderato;
- la resistenza a fatica necessaria;
- il controllo delle deformazioni;
- la stabilità dimensionale del componente;
- i tempi ciclo richiesti dalla produzione.
È per questo che il know-how applicativo diventa spesso più importante della tecnologia stessa. Una macchina può generare energia. L’esperienza permette di trasformare quell’energia nel risultato richiesto dal cliente.
Oltre il trattamento termico: 60 anni di esperienza applicativa SAET
Da oltre sessant’anni SAET sviluppa soluzioni per il riscaldo e i trattamenti termici a induzione in alcuni dei settori industriali più esigenti al mondo.
In questo lungo percorso l’azienda ha accumulato competenze che vanno ben oltre la progettazione di generatori, induttori e impianti.
Ogni applicazione presenta sfide specifiche. Un albero di trasmissione, un giunto omocinetico, un cuscinetto di grandi dimensioni o un componente per il settore energy richiedono approcci differenti, sia dal punto di vista metallurgico sia dal punto di vista produttivo.
Per questo motivo ogni progetto SAET nasce da un’attenta fase di analisi che comprende:
- studio degli obiettivi metallurgici;
- simulazione e sviluppo del processo;
- progettazione dedicata degli induttori;
- test preliminari e validazione;
- ottimizzazione dei parametri produttivi.
L’obiettivo non è semplicemente fornire una tecnologia, ma costruire un processo affidabile, ripetibile e in grado di garantire prestazioni costanti nel tempo.
Dal primo test alla produzione: il valore dell’assistenza SAET
La qualità di un impianto non si misura solamente al momento della consegna.
Molto spesso la fase più importante inizia proprio quando la macchina entra in produzione.
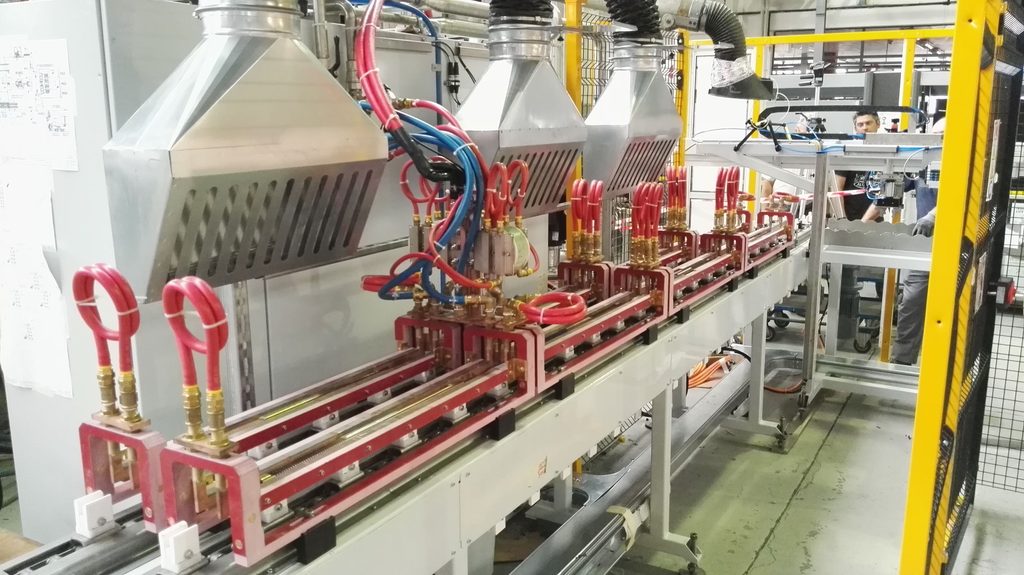
L’avviamento e il commissioning rappresentano momenti cruciali per qualsiasi progetto di trattamento termico a induzione. È in questa fase che vengono verificati i risultati metallurgici, ottimizzati i parametri di processo e formati gli operatori.
Per SAET il commissioning non rappresenta la conclusione del progetto, ma l’inizio di una partnership.
Il team tecnico affianca il cliente durante tutte le fasi di messa a punto del processo, garantendo:
- supporto durante start-up e avviamento;
- ottimizzazione dei parametri produttivi;
- formazione del personale;
- assistenza specialistica;
- supporto post-vendita continuativo.
Questo approccio permette di ridurre i tempi di industrializzazione e di portare più rapidamente il cliente alle prestazioni richieste.
Hai bisogno di sviluppare o ottimizzare un processo di tempra e rinvenimento a induzione?
Contatta il team SAET per confrontarti con i nostri specialisti e individuare la soluzione più adatta ai requisiti metallurgici, produttivi e applicativi del tuo componente.