
Technologien und Prozessparameter für eine gleichmäßige und zuverlässige Wärmebehandlung großer Bauteile
Das Induktionshärten großer Bauteile wie Ringe, Lager und große Wellen stellt besondere technische Herausforderungen hinsichtlich Temperaturkontrolle, Härtetiefe und Gleichmäßigkeit der mechanischen Eigenschaften.
Bei diesen Anwendungen hängt die Qualität der Behandlung nicht allein davon ab, ob die Anlage genügend Leistung zum Erwärmen des Bauteils bereitstellen kann, sondern auch von der Beherrschung der verschiedenen Prozessvariablen.
Das Ergebnis beruht auf der integrierten Beherrschung elektromagnetischer, thermischer, metallurgischer und mechanischer Vorgänge und vor allem auf dem Know-how, diese in einen stabilen industriellen Prozess zu überführen.
Frequenz, Leistungsdichte, Induktorengeometrie und -positionierung, Vorschubgeschwindigkeit, Temperaturzyklus und Abschreckung müssen so definiert und aufeinander abgestimmt werden, dass Austenitisierungstemperatur, effektive Härtetiefe und Härte den Anforderungen entsprechen – und zwar über die gesamte Behandlungszone hinweg.
Erst das Zusammenspiel von Technologie, Prozesskontrolle und Anwendungserfahrung ermöglicht einen wirklich wirksamen Prozess.
Je größer das Bauteil, desto höher sein Wert
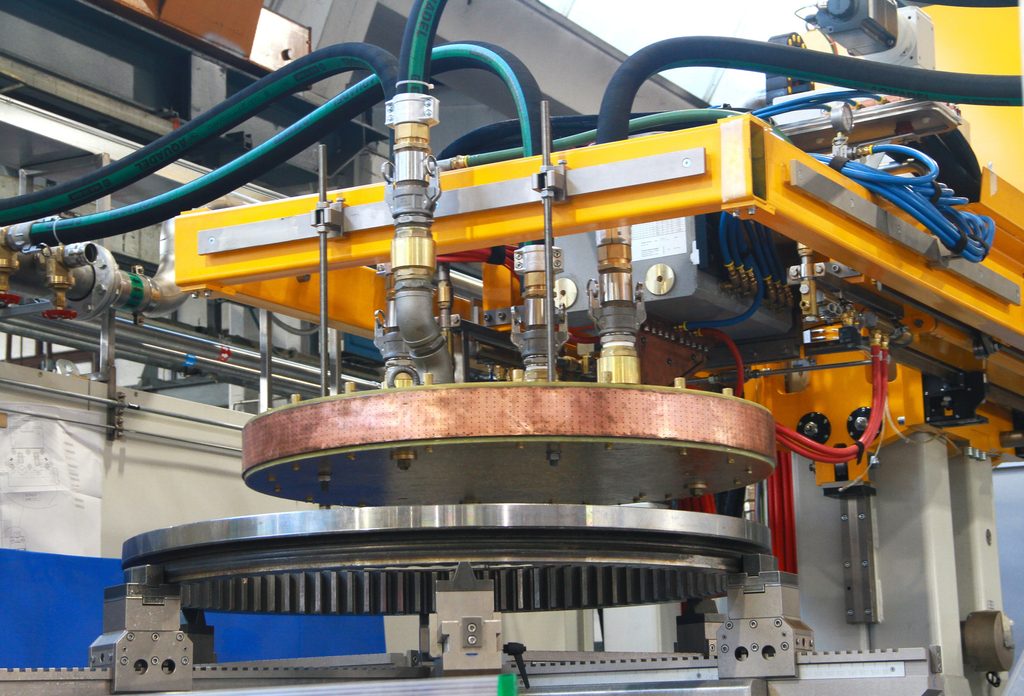
Bei der Wärmebehandlung großer Bauteile steigt nicht nur die technische Komplexität des Prozesses, sondern auch der wirtschaftliche Wert des Werkstücks und die Tragweite möglicher Fehler.
Ein Lager für eine Windenergieanlage, ein Drehkranz für einen Hafenkran oder ein Ring für eine Bergbaumaschine sind hochwertige Bauteile, die häufig lange Fertigungszeiten, eine komplexe Logistik und hohe Ersatzkosten mit sich bringen.
In diesem Zusammenhang ist die Wärmebehandlung nicht nur ein einfacher Produktionsschritt, sondern entscheidend für langfristige Zuverlässigkeit und Leistungsfähigkeit. Wird eine Abweichung erst nach der Montage oder während des Betriebs erkannt, kann dies kostspielige Wartungsmaßnahmen, Anlagenstillstände und eine verkürzte Lebensdauer des Systems zur Folge haben.
Deshalb kommt es bei besonders anspruchsvollen Anwendungen nicht allein auf die eingesetzte Technologie an, sondern auch auf die Fähigkeit, jeden Prozessparameter zu definieren und zu kontrollieren – von der Induktorenauslegung bis zur Erwärmungs- und Abschreckstrategie –, um auch bei Bauteilen mit mehreren Metern Durchmesser konstante Ergebnisse zu erzielen. Mit den Lösungen von SAET lassen sich beispielsweise Ringe mit einem Durchmesser von bis zu 10,5 Metern behandeln. Dies verdeutlicht die Dimensionen und die Komplexität solcher Anwendungen.
Was sind die größten Herausforderungen beim Induktionshärten großer Bauteile?
Im Vergleich zu kleinen und mittelgroßen Bauteilen erschweren große Massen und komplexe Geometrien das Erreichen folgender Ziele:
- gleichmäßige Temperaturverteilung;
- konstante Härtetiefe;
- Vermeidung lokaler Überhitzungen;
- gleichmäßige mechanische Eigenschaften über die gesamte Oberfläche;
- wirtschaftliche Taktzeiten;
- Energiekosten.
Bereits geringfügige Schwankungen können die Qualität des Bauteils beeinträchtigen oder seine Lebensdauer im Betrieb verkürzen.
Unter all diesen Einflussgrößen zählt die Temperaturkontrolle über die gesamte Bauteiloberfläche zu den komplexesten und entscheidenden Faktoren.
Die Herausforderung der thermischen Gleichmäßigkeit beim Induktionshärten
Eine gleichmäßige Temperaturverteilung gehört zu den kritischsten Aspekten beim Induktionshärten großer Bauteile. Bei Großlagern und Drehkränzen für Windenergieanlagen kann eine ungleichmäßige Temperaturverteilung über die behandelte Oberfläche Unterschiede in der Härte, der effektiven Härtetiefe und der Eigenspannungsverteilung verursachen.
Selbst scheinbar geringe Temperaturabweichungen können die Homogenität des Gefüges und der mechanischen Eigenschaften beeinträchtigen und das Risiko folgender Schäden erhöhen:
- Beschleunigter Verschleiß, insbesondere in Bereichen mit hoher Wälzkontaktbeanspruchung;
- Spannungskonzentrationen aufgrund unterschiedlicher Eigenschaften der behandelten Bereiche;
- Rissbildung, die die Integrität des Bauteils gefährden kann;
- Verringerte Ermüdungslebensdauer mit möglichen Folgen für die langfristige Zuverlässigkeit.
Die Herausforderung besteht darin, die Energieverteilung zu kontrollieren und über die gesamte Behandlungszone eine gleichmäßige Erwärmung sicherzustellen, wobei geometrische Unterschiede und die beteiligten Massen zu berücksichtigen sind. Eine präzise Steuerung des Temperaturzyklus ist unerlässlich, um reproduzierbare Ergebnisse und metallurgische Eigenschaften gemäß den geforderten Spezifikationen zu erzielen.
Weichzonen vermeiden: die Herausforderung großer Ringe
Beim Vorschubhärten eines geschlossenen Rings gibt es eine besonders kritische Stelle: Dort, wo die Behandlung endet und wieder auf den Ausgangspunkt trifft.
Bei konventionellen Verfahren kann dieser Bereich andere metallurgische Eigenschaften als die übrige Laufbahn aufweisen. Dadurch entsteht eine sogenannte Soft Zone, also eine Zone mit geringerer Härte und uneinheitlichen mechanischen Eigenschaften.
Bei Bauteilen für Windenergieanlagen, Krane oder große Bagger kann eine solche Zone zum bevorzugten Ausgangspunkt für Verschleiß oder Ermüdungsschäden werden.
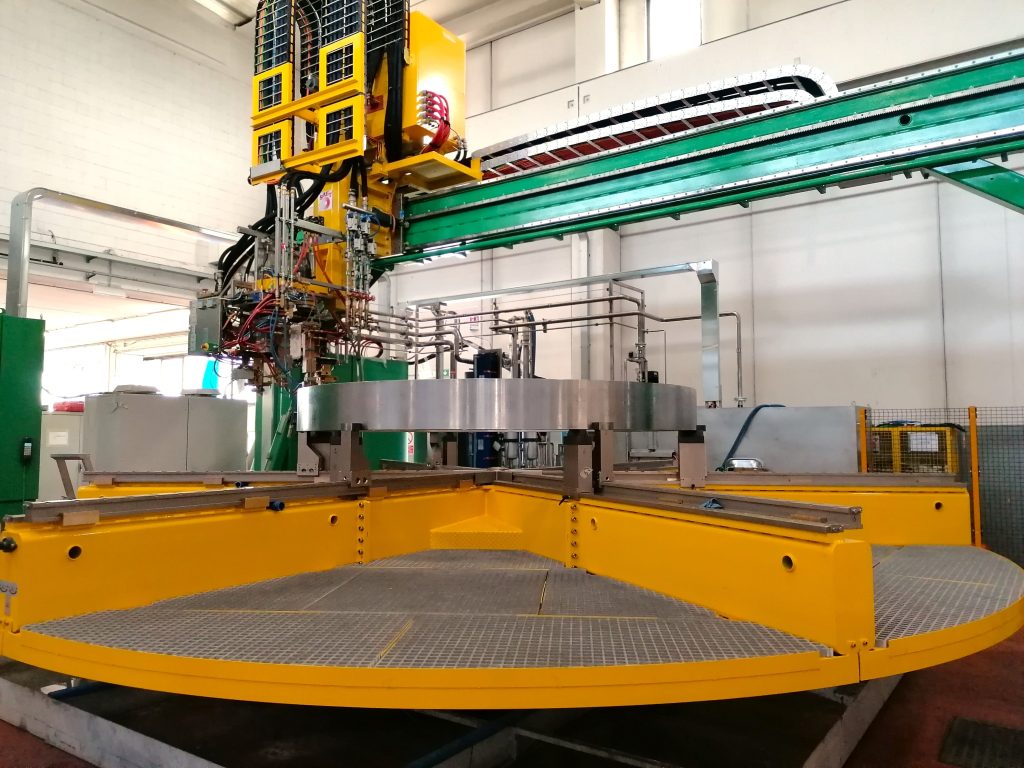
Um diese Herausforderung zu bewältigen, hat SAET eine nahtlose Härtetechnologie (Seamless Hardening) entwickelt, bei der unabhängig arbeitende Erwärmungsköpfe koordiniert entlang des Bauteilumfangs bewegt werden. Ziel ist es, eine metallurgisch durchgängige Härtezone entlang der gesamten Laufbahn zu erreichen und durch eine Optimierung des Härteprozesses Härteunterschiede zwischen Prozessbeginn und -ende zu reduzieren.
Die Vermeidung von Weichzonen hängt nicht allein von der mechanischen Maschinenkonfiguration ab, sondern vom richtigen Zusammenspiel von Frequenz, Leistungsverteilung, Induktorengeometrie, Vorschubgeschwindigkeit und Abschreckstrategie. Genau in dieser Kombination liegt der Wert der Anwendungserfahrung, die SAET bei der Behandlung großer Ringe und Lager erworben hat.
Leistung und Frequenz beim Induktionshärten: ihr Einfluss auf die Behandlung
Bei großen Bauteilen reicht es nicht aus, lediglich die verfügbare Leistung zu erhöhen.
Die Wahl der Frequenz beeinflusst unmittelbar:
- Eindringtiefe der Erwärmung;
- Temperaturverteilung;
- Prozessgeschwindigkeit;
- Energieeffizienz.
Bei Anwendungen, die große Härtetiefen erfordern, etwa Großlager und Drehkränze, werden häufig niedrigere Frequenzen eingesetzt, die eine tiefere Wärmeeinbringung in den Werkstoff ermöglichen.
Bei Großlagern und Drehkränzen reicht eine hohe Oberflächenhärte allein nicht aus. Häufig sind erhebliche Härtetiefen erforderlich, damit die Bauteile hohen Lasten und anspruchsvollen Betriebsbedingungen standhalten und gleichzeitig eine gute Kernzähigkeit bewahren.
Die Induktorenauslegung macht den Unterschied
Jedes Bauteil erfordert einen speziell entwickelten Induktor.
Bei der Auslegung müssen folgende Faktoren berücksichtigt werden:
- Bauteilgeometrie;
- Werkstoff;
- geforderte Härtetiefe;
- zu behandelnder Bereich;
- Vorschubgeschwindigkeit;
- Abstand zwischen Induktor und Werkstück.
Bei großen Ringen und Lagern können bereits kleinste Änderungen des Luftspalts die Magnetfeldverteilung erheblich beeinflussen und damit auch das Behandlungsergebnis.
Für große Bauteile gibt es keine Universallösung. Bauteilgeometrie, verwendeter Stahl, erforderliche Härtetiefe und Betriebsbedingungen verlangen für jede Anwendung eine eigene Behandlungsstrategie.
Deshalb ist die Technologie nur ein Teil der Lösung: Ebenso wichtig ist die Fähigkeit, den Prozess entsprechend den jeweiligen Anwendungsanforderungen zu entwickeln, zu testen und zu validieren. Gerade hier kommt der Erfahrung von SAET eine entscheidende Bedeutung zu.
Prozesskontrolle und Reproduzierbarkeit
Bei Bauteilen für strategisch wichtige Branchen wie Windenergie, Bergbau und Baumaschinen ist die Reproduzierbarkeit des Prozesses unverzichtbar.
Moderne Induktionsanlagen ermöglichen die automatische Kontrolle von Parametern wie:
- Leistung;
- Frequenz;
- Vorschubgeschwindigkeit;
- Temperatur;
- Abschreckung;
- Position der Induktoren.
Ziel ist es, auch bei Bauteilen mit mehreren Metern Durchmesser konstante Ergebnisse zu gewährleisten.
Industrielle Anwendungen des Induktionshärtens
Das Induktionshärten großer Bauteile wird in verschiedenen Industriebereichen eingesetzt, in denen hohe Oberflächenhärte, Verschleißfestigkeit und Zuverlässigkeit auch bei hohen Lasten und Beanspruchungen erforderlich sind. Zu den wichtigsten Anwendungen zählen Großlager, Drehkränze, Antriebswellen und Bauteile für schwere Industriemaschinen.
Großlager für Windenergieanlagen
Große Drehlager für Windenergieanlagen können Durchmesser von mehreren Metern erreichen und müssen langfristig zuverlässig funktionieren – auch unter anspruchsvollen Umgebungsbedingungen und wechselnden Belastungen.
Das Induktionshärten der Lagerlaufbahnen ermöglicht bei diesen Anwendungen:
- hohe Oberflächenhärte und Verschleißfestigkeit;
- an die Betriebsbedingungen angepasste Härtetiefen;
- einen zähen Kern, der mechanischen Belastungen standhält;
- geringeren Verzug durch die lokale Erwärmung der zu behandelnden Bereiche;
- die Möglichkeit, den Energieverbrauch gegenüber Verfahren mit Erwärmung des gesamten Bauteils zu begrenzen.
Die von SAET entwickelten Lösungen für große Ringe und Lager ermöglichen außerdem die automatische Kontrolle der Prozessparameter und gleichmäßige Behandlungsergebnisse über den gesamten Umfang – eine besonders wichtige Voraussetzung für die Zuverlässigkeit dieser Bauteile.
Drehkränze und Slewing Rings
Drehkränze und Slewing Rings werden in Industriemaschinen wie Baggern, Kranen, Bergbaumaschinen und Windenergieanlagen eingesetzt, wo sie hohen Lasten und Drehbewegungen standhalten müssen.
Das Induktionshärten ermöglicht die Behandlung von Oberflächen, die Verschleiß und mechanischen Beanspruchungen ausgesetzt sind. Dabei kommt es besonders auf eine gleichmäßige Härte und die Kontinuität der Behandlung entlang des Umfangs an. Diese Aspekte sind entscheidend, um das Risiko von Bereichen mit uneinheitlichen mechanischen Eigenschaften zu verringern, die die Zuverlässigkeit des Bauteils beeinträchtigen könnten.
Große Wellen
Große Antriebswellen in Industriemaschinen, Landmaschinen und Baumaschinen können eine lokale Behandlung in Bereichen erfordern, die besonders stark Verschleiß und Ermüdung ausgesetzt sind.
Durch selektive Induktionserwärmung und die anschließende, im Härtezyklus vorgesehene Abschreckung lassen sich gezielt die erforderlichen Bereiche behandeln, ohne das gesamte Bauteil einer Wärmebehandlung unterziehen zu müssen. Die Eigenschaften der unbehandelten Abschnitte bleiben dabei erhalten.
Bauteile für den Bergbau und Industriemaschinen
Im Bergbau und bei Schwerlastmaschinen sind mechanische Bauteile häufig hohen Belastungen, Abrieb und kontinuierlichen Betriebszyklen ausgesetzt.
Das Induktionshärten erhöht die Härte und Verschleißfestigkeit der behandelten Oberflächen, während die im übrigen Bauteil erforderliche Zähigkeit erhalten bleibt. Die Möglichkeit, die Behandlung auf besonders beanspruchte Bereiche zu konzentrieren, ist ein Vorteil bei Anwendungen, die strukturelle Robustheit und langfristige Zuverlässigkeit verlangen.
Die Erfahrung von SAET beim Induktionshärten großer Bauteile
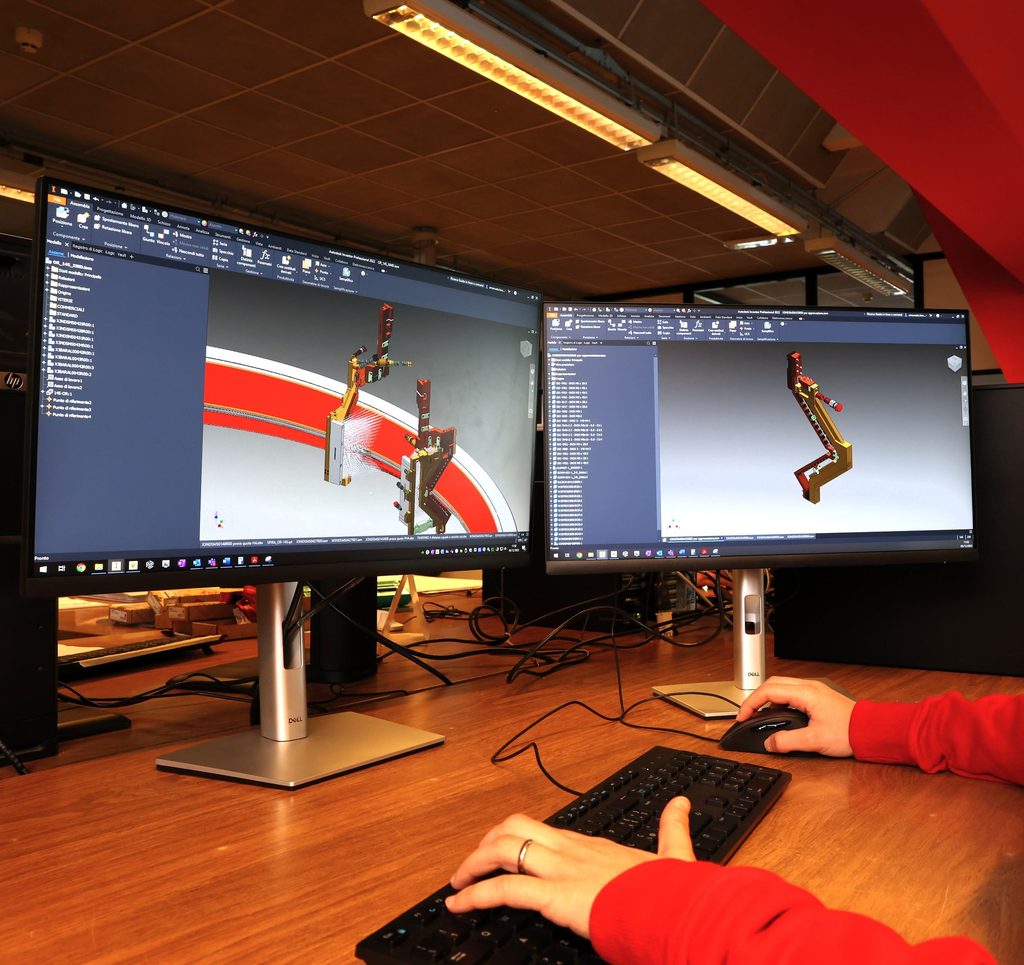
Das Induktionshärten großer Bauteile erfordert einen integrierten Ansatz, der metallurgisches Know-how, Induktorenauslegung und die Kontrolle der Prozessparameter verbindet. Dank seiner Anwendungserfahrung entwickelt SAET Induction Lösungen für die Behandlung großer Ringe, Lager und komplexer industrieller Bauteile, auch für Anwendungen mit Ringdurchmessern von mehr als 10 Metern.
Die Härtestrategien werden anhand der Bauteileigenschaften und der jeweiligen Produktionsanforderungen festgelegt, mit besonderem Augenmerk auf die Gleichmäßigkeit und Reproduzierbarkeit der Ergebnisse.
Kontaktieren Sie unser technisches Team, um mehr über die verfügbaren Lösungen zu erfahren oder eine konkrete Anwendung zu besprechen.